Producten

Producten

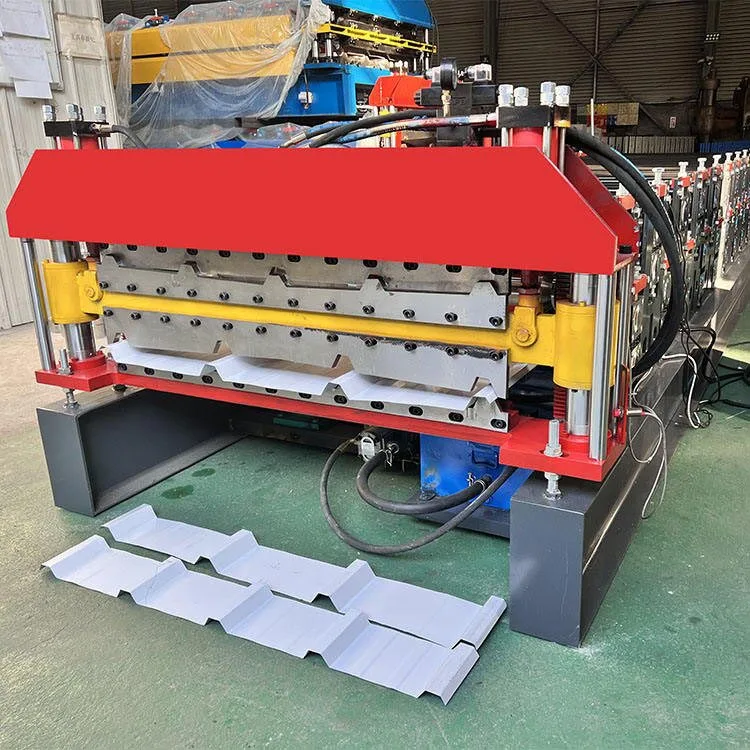
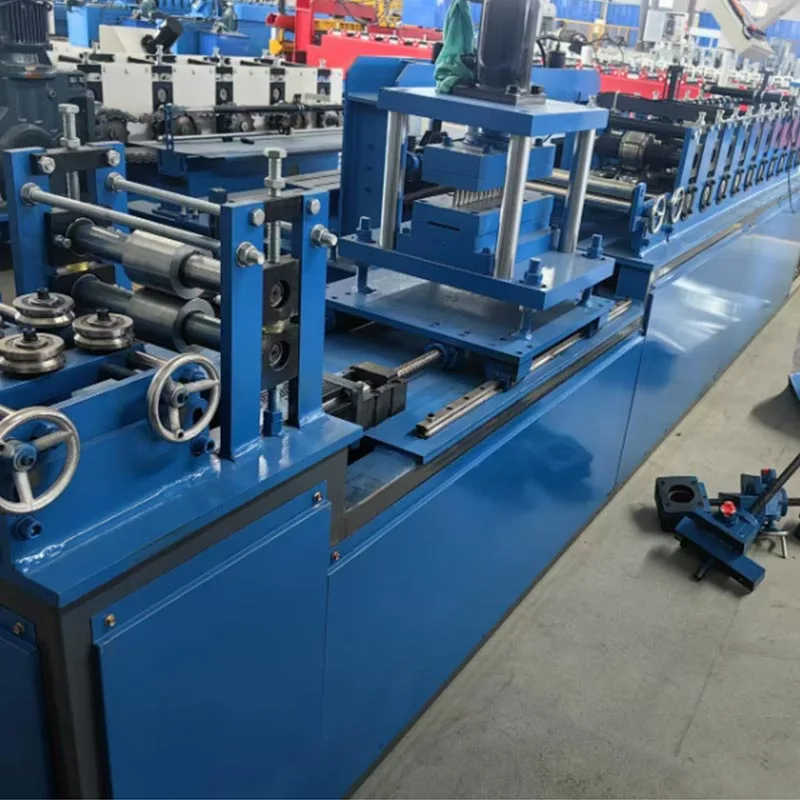
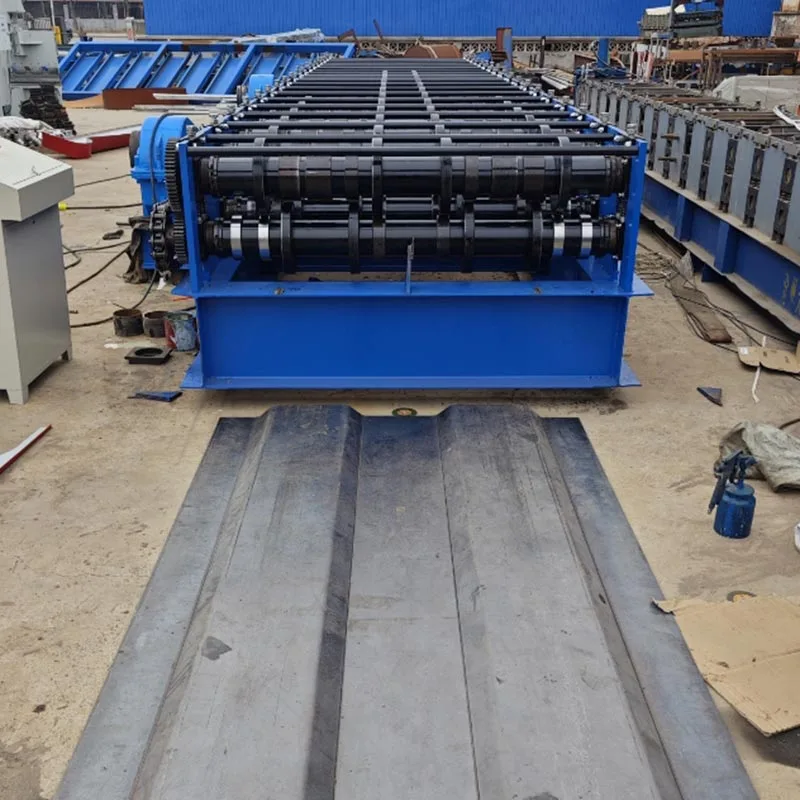
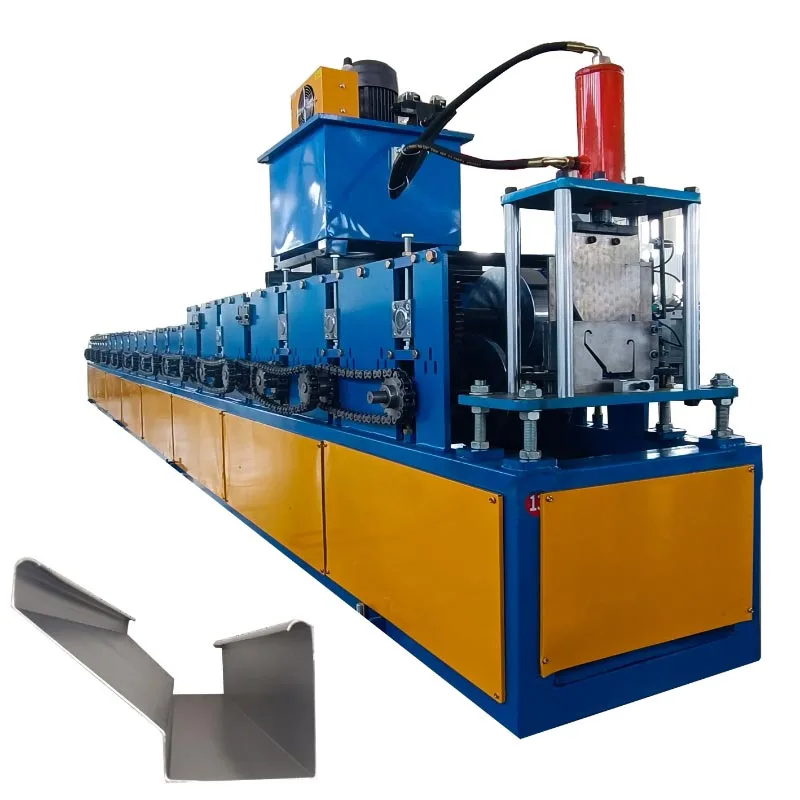
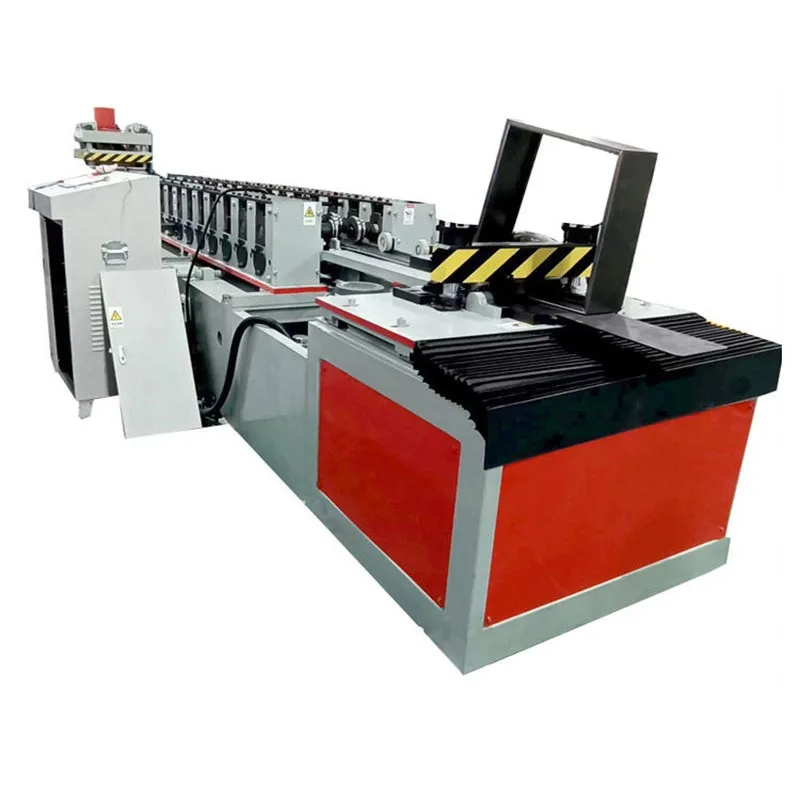
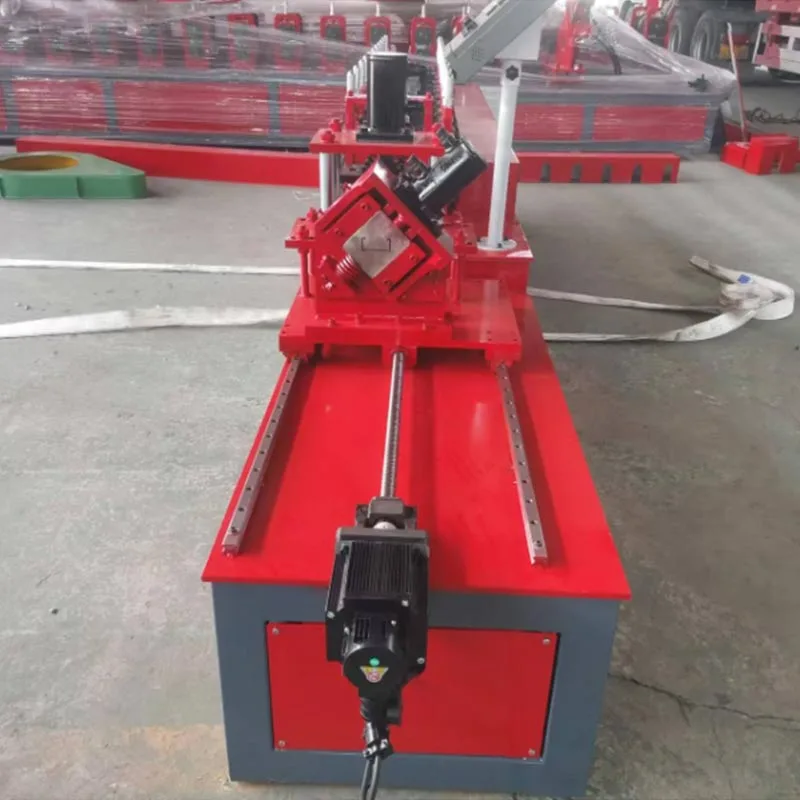
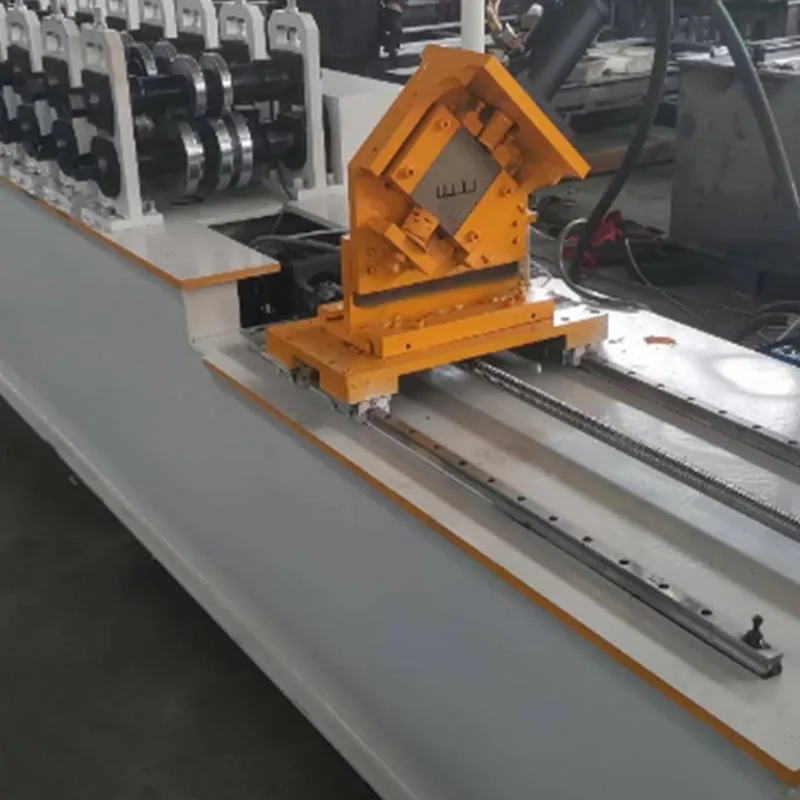
Versnellingsbak aangedreven stalen rolvormmachine
  • Versnellingsbak aangedreven stalen rolvormmachineVersnellingsbak aangedreven stalen rolvormmachine
  • Versnellingsbak aangedreven stalen rolvormmachineVersnellingsbak aangedreven stalen rolvormmachine
  • Versnellingsbak aangedreven stalen rolvormmachineVersnellingsbak aangedreven stalen rolvormmachine
  • Versnellingsbak aangedreven stalen rolvormmachineVersnellingsbak aangedreven stalen rolvormmachine

Versnellingsbak aangedreven stalen rolvormmachine

Een door een versnellingsbak aangedreven stalen rolvormmachine geproduceerd door Parfu International Trading Co., Ltd. is een krachtige industriële machine. Het wordt gebruikt in de bouwsector. Deze machine verwerkt ruwe stalen rollen. Het produceert nauwkeurige constructiedelen. Deze onderdelen worden stalen noppen, sporen en kanalen genoemd.

Ze vormen het skelet, of ‘drakenbot’, van moderne gebouwen. Deze door een versnellingsbak aangedreven stalen rolvormmachine transformeert constructie. Het vervangt langzaam, handmatig werk door snelle, geautomatiseerde productie.

De naam "Gear Box" komt van het kernaandrijfsysteem. Dit systeem maakt gebruik van geharde tandwielen om enorme kracht te leveren, duurzaamheid en soepele werking. Deze stalen framemachines met versnellingsbakken kunnen lange tijd onder zware belasting draaien. Zij zijn de werkpaarden van de productie van frameconstructies van licht staal (LGS).

Hoe het werkt?

Een door een versnellingsbak aangedreven stalen rolvormmachine is een rolvormsysteem. Het vormt metaal stap voor stap in een continue, geautomatiseerde vorm proces. Dit systeem transformeert grondstoffen zonder te stoppen in afgewerkte frames.

A. Afwikkelaar / afwikkelaar

Dit is het startpunt. Een zware decoiler houdt de grote rol staal vast. Het wikkelt de spoel soepel af en voert het in de machine. Veel decoilers hebben een gemotoriseerde rem. Dit zorgt voor een consistente, spanningsgecontroleerde weergave voeden. Het voorkomt dat de spoel ongecontroleerd uitrafelt.

B. Invoergeleider en nivelleringseenheid

Dit gedeelte geleidt de strip in de machine en vlakt de initiële curve af. Deze curve moet worden verwijderd zodat het eindproduct is recht en maatnauwkeurig.

C. De walserij/vormstation

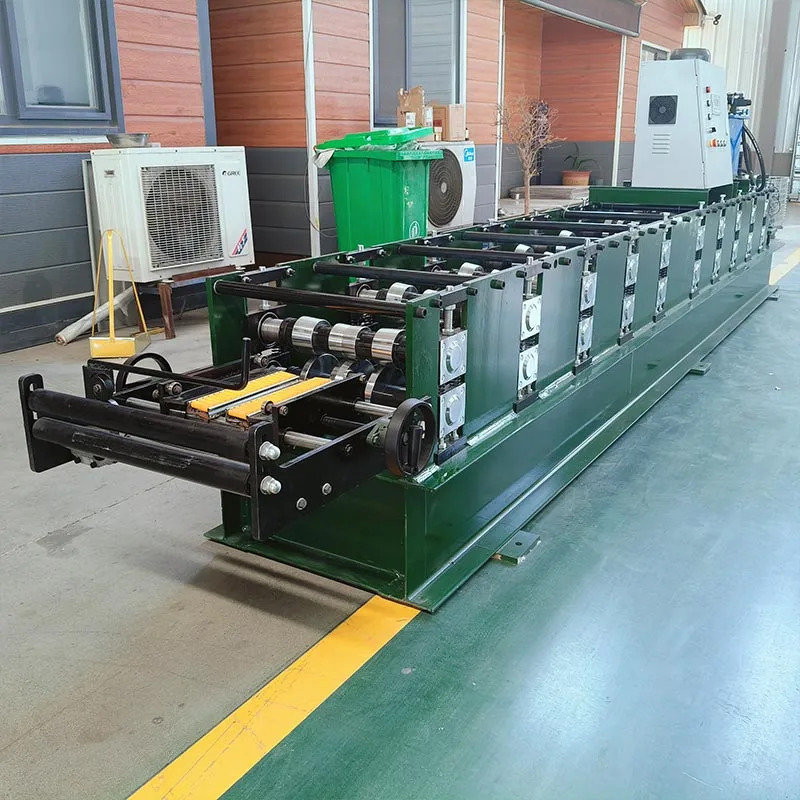
Dit is het hart van de machine. Het bestaat uit een reeks gepaarde rollende assen. Op deze assen, op maat ontworpen vormrollen (of matrijzen) zijn gemonteerd.

Progressief vormen: De stalen strip gaat door elk paar rollen. Elk station voert een kleine, incrementele actie uit buigen. Bij de eerste paar stations kunnen de randen beginnen te kreuken. Daaropvolgende stations vouwen het metaal geleidelijk tot een C-vorm, een U-vorm of een ander complex profiel.

Tandwielkastaandrijving: Elk paar assen in het vormstation is verbonden met een centrale aandrijfas. Deze verbinding is gemaakt door middel van een robuuste versnellingsbak. De versnellingen vergrendelen alle rollen perfect synchroon. Dit elimineert slippen en garandeert een consistent en kwalitatief hoogstaand product.

D. Pons- en kerfeenheid

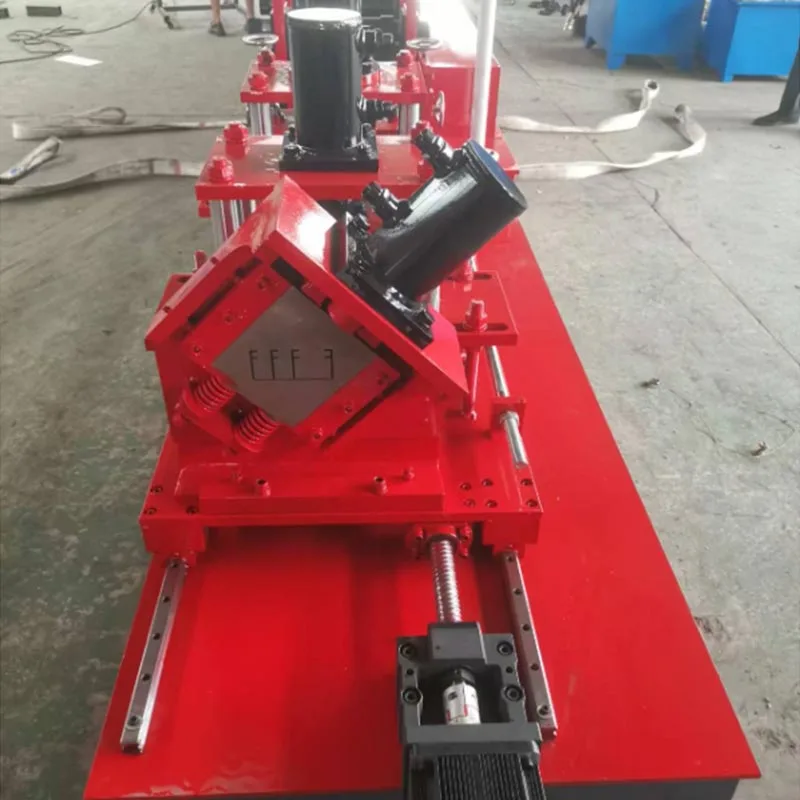
Deze door een versnellingsbak aangedreven stalen rolvormmachine bevat vaak een geïntegreerd ponsstation. Het maakt gebruik van hydraulisch of servo-aangedreven ponsen om gaten in het web van de nop te maken. Dit voegt kritische functionaliteit toe die verder gaat dan de basisvormgeving. Deze gaten zijn bedoeld voor elektrische bedrading, sanitaire leidingen en mechanische leidingen. Inkepingseenheden kunnen secties uitsnijden aan de uiteinden van de hengsten. Dit zorgt voor een eenvoudigere aansluiting op rails of andere componenten.

E. Snijsysteem

Eenmaal volledig gevormd, wordt het staal op lengte gesneden. Dit gebeurt met behulp van een van de twee primaire systemen:

Flying Cut-Off: Dit is een hogesnelheidssysteem. De snijeenheid beweegt synchroon met het bewegende profiel tijdens het maaien knippen. Vervolgens keert hij terug naar zijn startpositie. Dit maakt een continue productie mogelijk zonder te stoppen. Het is ideaal voor uitvoer met hoog volume.

Statische afsnijding: De machine stopt kort voor elke snede. Een hydraulische schaar of zaag snijdt het profiel netjes af. Het is een eenvoudigere, robuuste oplossing die iets langzamer is.

F. Besturingssysteem (PLC & HMI)

Een Programmable Logic Controller (PLC) is het brein van de machine. Een operator gebruikt een Human-Machine Interface (HMI) touchscreen om alles te bedienen. De operator voert parameters in zoals:

Profieltype (bijv. Stud, Track)、Gewenste lengte、Aantal、Ponspatroon en afstand

De PLC voert deze opdrachten met hoge precisie uit. Het beheert de decoiler, rollen, ponsen en snijder.

G. Uitvoertabel / Uitlooptabel

In de laatste fase worden de op maat gesneden stukken uit de machine getransporteerd. Vervolgens liggen ze netjes op elkaar, klaar voor bundeling en transport.

Conventionele parameters en specificaties

Essentiële specificaties om te overwegen:

Materiaaldikte (meter): Het definieert de mogelijkheden van de machine aan de hand van de staaldikte waarmee deze compatibel is met doorgaans 0,4 mm tot 2,0 mm (dekt ongeveer 25 tot 12 gauge).

Materiaalbreedte: Deze parameter stelt de limiet in voor de diepste tapflens. Voor een stijl van 150 mm is bijvoorbeeld een spoel ongeveer 300 mm breed.

Vormsnelheid: Geeft aan hoeveel meter profiel er per minuut (mpm) wordt geproduceerd. Typische snelheden variëren van 15 tot meer dan 45 mpm, rechtstreeks beïnvloed door het vermogen en het ontwerp van de machine.

Walsstations: Het aantal vormfasen bepaalt rechtstreeks de productprecisie. Meer stations zorgen voor soepeler, complexere profielen. Basismachines hebben 12-16 stations; geavanceerde modellen hebben er 20 of meer.

Asdiameter en materiaal: De assen moeten sterk en stijf zijn. Hoogwaardige machines maken gebruik van solide, koolstofrijke materialen stalen assen. Deze zijn vaak gehard en geslepen voor precisie en een lange levensduur. Veel voorkomende diameters zijn 65 mm, 70 mm en 80 mm.

Rolmateriaal: De vormrollen bieden een uitzonderlijke slijtvastheid, bereikt door het gebruik van hoogwaardig gelegeerd staal (Cr12, Cr12MoV) en uitharden tot HRC 58-62.

Hoofdmotorvermogen: Dit is het vermogen van de aandrijfmotor in kilowatt (kW), dat het koppel en het vermogen van de machine bepaalt. capaciteit voor dikkere materialen. Gangbare vermogens variëren van 5,5 kW tot 22 kW of meer.

Besturingssysteem: Het besturingssysteem bestaat uit de PLC (bijv. Siemens, Mitsubishi) en het HMI-scherm.

Ponscapaciteit: De prestatie van de ponseenheid, gemeten aan de hand van het maximale aantal gaten per minuut en het ponsvermogen kracht (tonnage).

Belangrijkste voordelen

De door een versnellingsbak aangedreven stalen rolvormmachine biedt aanzienlijke voordelen ten opzichte van handmatige fabricage en alternatieve frames systemen.

Extreem hoog rendement: Eén machine kan elk uur honderden meters frame produceren. Het automatiseert het werk van tientallen handarbeiders.

Superieure precisie en consistentie: elk geproduceerd stuk is identiek. Dit elimineert menselijke fouten. Het leidt tot snellere, eenvoudigere en nauwkeurigere montage ter plaatse. Gebouwen gaan rechter en waarachtiger omhoog.

Opmerkelijke sterkte en duurzaamheid: het aandrijfsysteem van de versnellingsbak is ongelooflijk robuust. Het is ontworpen voor zware, continu gebruik in industriële omgevingen. Het heeft een lange levensduur met minimaal onderhoud.

Grote flexibiliteit: Door de set rollen te veranderen (een "rolvorm") kan dezelfde machine verschillende profielen produceren. Een fabrikant kan snel overstappen van het maken van noppen naar rails of staanders. Dit voegt een enorme productieveelzijdigheid toe.

Aanzienlijke kostenreductie: De initiële investering wordt gecompenseerd door een krachtig rendement. De machine zakt dramatisch arbeidskosten, vermindert materiaalverspilling en versnelt de voltooiing van projecten, waardoor de algehele winstgevendheid wordt vergroot.

Verbeterde veiligheid: De automatisering vermindert de noodzaak voor werknemers om scherp plaatmetaal met gereedschap te hanteren. Dit verlaagt de risico op snijwonden, verrekkingen en ander letsel in de werkplaats.

Primaire gebruiksscenario's

Deze door versnellingsbakken aangedreven stalen rolvormmachines zijn essentieel bij elke bewerking waarbij sprake is van lichte stalen frames.

Bouw van woongebouwen: Deze machines worden vaak gebruikt voor de productie van componenten voor interieur en buitenmuren, vloerbalken en dakspanten in woon- en appartementsgebouwen.

Commerciële constructie: Deze machine is ideaal voor het produceren van componenten voor binnenwanden, plafondroosters en buitenvliesgevels in commerciële gebouwen zoals kantoren, hotels, ziekenhuizen en scholen.

Industriële constructie: Voor het bouwen van magazijnen, fabrieken en andere grootschalige industriële constructies, waar lang overspanningen en strakke lijnen zijn vereist.

Productiefabrieken voor koudgevormd staal (CFS): dit zijn de belangrijkste klanten. Het bedrijf is gespecialiseerd in productie van geprefabriceerde wandpanelen, spanten en andere componenten voor de bouwsector.

Modulaire en geprefabriceerde constructie: dit is een groeiend vakgebied. De precisie van machinaal vervaardigde componenten is perfect voor modulaire constructie op afstand, waarbij panelen in een fabriek worden gebouwd en ter plaatse worden geassembleerd.

De productieworkflow

Het proces van grondstof tot eindproduct is een gestroomlijnde, continue stroom.

Stap 1: Bestellen en programmeren

De operator geeft alle orderspecificaties door, inclusief profielafmetingen, lengte, aantal en ponsen patronen – rechtstreeks van de inkooporder naar de PLC van de machine met behulp van het HMI-scherm.

Stap 2: Materiaal laden

Nadat een vorkheftruck een rol op de decoiler heeft geladen, voert de operator het voorste uiteinde door de nivelleringseenheid en in de eerste vormrollen.

Stap 3: Machine-installatie (rolwissel - indien nodig)

Om over te schakelen naar een ander profiel moet de operator de vormrollen op de assen verwisselen – een proces dat vertegenwoordigt de meest tijdrovende stap in een omschakeling. Moderne machines streven ernaar om dit proces zo snel mogelijk te laten verlopen mogelijk.

Stap 4: Het vorm- en ponsproces

De operator start de machine. De decoiler voedt de stalen strip. Tijdens het vormen, de ponseenheid creëert tegelijkertijd voorgeprogrammeerde gaten.

Stap 5: Op lengte snijden

Het volledig gevormde en geponste profiel bereikt het snijsysteem. Een vliegend afsnijsysteem beweegt mee met het profiel, maakt een zuivere snede en keert terug naar de startpositie. Het proces is continu.

Stap 6: Uitvoer en stapelen

De afgewerkte stukken worden naar buiten getransporteerd, gestapeld, gebundeld en geëtiketteerd, zodat ze klaar zijn voor verzending.

Stap 7: Kwaliteitscontrole

Om een consistente kwaliteit te garanderen, voeren werknemers periodieke controles uit op afmetingen, vorm en plaatsing van de gaten specificaties. Dit garandeert een voortdurende machinekalibratie en naleving van de standaarden.

Gearbox Driven Steel Roll Forming MachineGearbox Driven Steel Roll Forming MachineGearbox Driven Steel Roll Forming MachineGearbox Driven Steel Roll Forming Machine

Stuur onderzoek
Contact informatie
Stuur een aanvraag naar Parfu voor prijs- en projectinformatie voor rolvormmachines, sandwichpaneelmachines en rolvormmachine-accessoires. Wij garanderen een reactie binnen 24 uur.
X
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies. Privacybeleid
AfwijzenAccepteren